- 日期:2026-09-13
- 分類:工業&工程
焊接是什麼?為什麼工業加工離不開焊接
焊接是一種將兩個或多個材料永久接合的加工技術,最常見的對象是鋼鐵、不鏽鋼、鋁合金及其他金屬材料。施工時通常會透過高溫、電弧、雷射、壓力或填料金屬,使接合位置熔化或產生塑性變形,待材料冷卻後形成具有一定強度的接合部位。
從大型鋼構建築、工廠設備、機械底座、汽機車零件,到生活中常見的不鏽鋼門窗、鐵架、扶手、桌腳與水管,都可能使用焊接技術。由於焊接可以兼顧結構強度、加工彈性與大量生產需求,因此長期以來都是金屬加工產業的重要製程之一。
不過,「焊接」並不是只有一種做法。不同金屬、不同厚度、不同使用環境,適合的焊接方法可能完全不同。例如薄板加工可能重視熱變形控制與外觀,大型鋼構則更重視熔深與結構強度,不鏽鋼產品可能還會在意焊道美觀、氧化與後續表面處理。
先掌握一個觀念: 找焊接廠商時,不是單純問「一公分多少錢」就能準確報價。材料種類、厚度、焊接長度、焊道位置、結構要求、數量及後續加工,都會直接影響施工方式與費用。
常見焊接種類有哪些?先了解不同工法差在哪裡
1. 手工電弧焊
手工電弧焊是相當普遍的焊接方法,利用焊條與工件之間產生電弧高溫,使母材與焊條熔化並形成焊道。設備相對簡單、施工彈性高,可應用在鋼構、鐵件、設備維修與現場工程。
優點是對施工場地的適應性高,戶外與大型結構工程都很常見;但對焊工技術要求也不低,焊接速度、角度、電流控制與焊道清理都會影響品質。
2. 氬焊 TIG
氬焊又常稱 TIG 焊接,利用鎢極產生電弧,並以惰性氣體保護熔池。氬焊的焊道通常較細緻、乾淨,因此常應用於不鏽鋼、鋁合金、薄板、食品設備、醫療設備及對外觀要求較高的金屬製品。
氬焊最大的優勢之一是控制精細,適合需要漂亮焊道與較低飛濺的工作;缺點則是施工速度可能較慢,對操作技術與表面清潔要求較高。
3. MIG/MAG焊接
MIG/MAG焊接透過連續送線方式進行焊接,可提高生產效率,因此在機械製造、汽車零件、金屬家具與大量生產環境相當常見。依保護氣體不同,可用於不同金屬材料與施工條件。
相較於傳統手工焊條,連續送線可以減少頻繁更換焊條的時間,對批量產品與較長焊道有明顯效率優勢。
4. CO2焊接
CO2焊接常見於一般鋼材加工、機械設備、鐵件與工業生產。它具有施工速度快、熔敷效率高、成本控制相對容易等特色,因此在工廠量產及大型鐵件加工中十分普遍。
不過,焊接時可能產生較多飛濺,後續可能需要研磨、清潔或其他表面處理,因此如果產品對外觀要求很高,報價時也要把後加工成本一起算進去。
5. 雷射焊接
雷射焊接利用高能量雷射集中加熱金屬接合區域,具有熱影響區較集中、加工速度快、精度高等特點,常應用於精密零件、薄板、不鏽鋼製品、電子產品與自動化生產。
雷射焊接設備成本較高,因此不一定適合所有案件。若是單件大型鋼構或現場維修,傳統焊接方式可能更具彈性;若是高精度、大量、規格一致的產品,雷射焊接則可能更具效率。
不同材料要怎麼選焊接方式?材質不同,施工重點也不同
| 材料 | 常見焊接方式 | 施工重點 |
|---|---|---|
| 一般碳鋼 | 電弧焊、CO2焊、MAG焊 | 依板厚、強度與結構需求決定熔深及焊道尺寸 |
| 不鏽鋼 | TIG氬焊、MIG、雷射焊接 | 注意熱變形、氧化、焊道外觀與後續表面處理 |
| 鋁合金 | TIG、MIG | 需注意氧化層、熱傳導快及變形控制 |
| 薄板金屬 | TIG、雷射焊接 | 控制熱輸入,避免燒穿與板材變形 |
| 厚板鋼材 | 電弧焊、MAG、CO2焊 | 可能需要開坡口、多層多道焊與完整檢驗 |
由此可見,焊接工法不是看到金屬就直接施工。廠商通常會先確認材料牌號、厚度、尺寸、接合方式、使用環境以及是否屬於承重結構,再決定焊材、保護氣體、焊接參數與施工順序。
第一次委託焊接加工怎麼進行?5步驟流程先看懂
步驟1:提供圖面、尺寸與材料資訊
詢價時最好準備工程圖、尺寸、數量與材料規格。如果沒有正式圖面,也可以提供照片、手繪尺寸或實際工件,讓焊接廠商先了解加工內容。資料越完整,報價誤差通常越小。
步驟2:確認焊接用途與品質要求
相同尺寸的金屬件,如果只是外觀固定,和需要承重、耐壓、耐震或氣密的結構,其焊接要求可能完全不同。因此應事先說明產品實際用途,讓廠商選擇合適的焊接方式。
步驟3:確認報價與加工範圍
報價除了焊接本身,也要確認是否包含材料、裁切、折彎、鑽孔、研磨、酸洗、拋光、烤漆、運輸及現場安裝。若只比較一個總價,很容易忽略不同廠商實際包含的工作內容不同。
步驟4:進行定位、焊接與變形控制
正式加工時,焊工會依結構進行定位、點焊與正式焊接。對薄板或大型結構來說,焊接順序非常重要,如果熱量集中在單一位置,容易造成翹曲、尺寸偏差或變形,因此通常要分段施工並控制熱輸入。
步驟5:檢查焊道、尺寸與成品
焊接完成後應確認焊道是否連續、尺寸是否符合要求、是否存在明顯裂紋、氣孔、咬邊或未熔合等問題。若屬重要結構,還可能需要進一步進行非破壞檢測或其他品質檢驗。
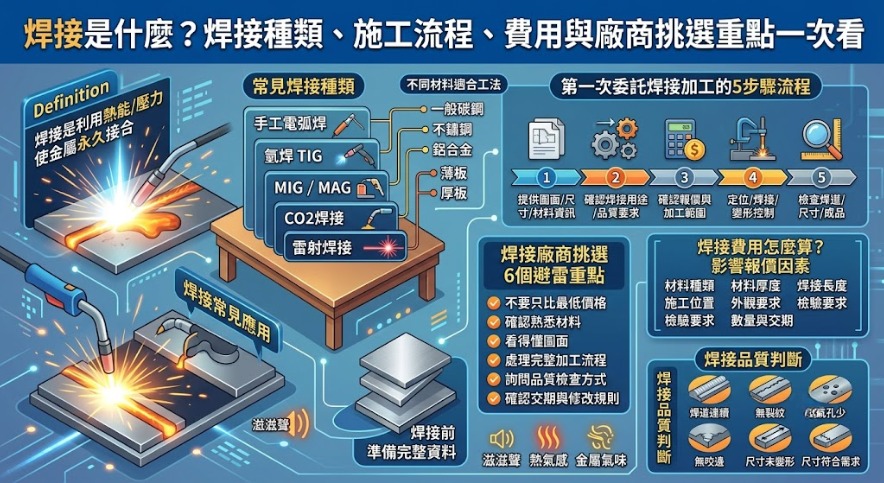
焊接廠商怎麼挑?6個避雷重點
1. 不要只比最低價格
焊接價格過低,有時可能代表材料規格、焊道尺寸、後處理或檢驗內容不同。尤其是承重設備、機械結構或公共工程,若只為了壓低價格而忽略施工品質,後續返工成本可能更高。
2. 確認是否熟悉你的材料
焊一般黑鐵、焊不鏽鋼與焊鋁合金,需要的技術與設備並不完全相同。詢價時可以直接詢問廠商是否有相同材料與類似產品的加工經驗。
3. 看得懂圖面比單純會焊更重要
工業焊接往往需要配合尺寸公差、焊接符號、焊道位置與組裝順序。若廠商能理解圖面並在加工前提出可能的製造問題,通常更有助於降低錯誤。
4. 確認能否處理完整加工流程
如果案件除了焊接之外還有雷射切割、折床、車床、銑床、研磨、拋光或烤漆需求,選擇能整合上下游製程的廠商,通常能減少來回運送與溝通成本。
5. 詢問品質檢查方式
一般外觀件可能以尺寸與目視檢查為主,但壓力容器、鋼構、管路或高安全需求零件,可能需要更嚴格的檢驗。報價前應明確說明驗收方式。
6. 確認交期與追加修改規則
少量急件、現場修改與量產案件的排程方式不同。下單前最好確認打樣時間、正式交期、修改費用及圖面變更如何計價,以免後續產生認知落差。
焊接費用怎麼算?影響報價的因素有哪些
焊接費用很難用一個統一行情回答,因為相同一條焊道,在不同材料、厚度與施工位置下,實際工時可能差很多。有些案件以工時計價,有些以件數報價,有些則將材料與完整加工流程整包估價。
| 費用因素 | 如何影響焊接報價 |
|---|---|
| 材料種類 | 碳鋼、不鏽鋼、鋁合金所需焊材、氣體與工法不同 |
| 材料厚度 | 厚板可能需要坡口、多道焊與更多加工時間 |
| 焊接長度 | 焊道越長通常工時越多,但量產案件可能有不同單價 |
| 施工位置 | 平焊、立焊、仰焊及狹窄位置的施工難度不同 |
| 外觀要求 | 若要求焊道平整、研磨或拋光,會增加後處理時間 |
| 檢驗要求 | 重要結構若需額外檢驗,成本通常會提高 |
| 數量與交期 | 單件打樣、批量生產與急件報價可能不同 |
如果希望焊接廠商快速提供準確報價,建議一次提供「材質+厚度+尺寸+數量+圖面+用途+交期」。如果有表面處理、現場施工、運送或驗收需求,也要在第一次詢價時一起說明。
焊接品質怎麼判斷?不是焊道越大就越牢
很多人會認為焊道越厚、越大就代表越牢固,但實際上並不是如此。焊接品質取決於接頭設計、熔深、焊材、熱輸入、母材狀態與施工參數是否符合需求。過大的焊道反而可能增加熱變形與殘留應力。
- 焊道是否連續:不應有明顯中斷或異常缺口
- 是否有裂紋:裂紋通常是需要特別注意的缺陷
- 氣孔是否過多:大量氣孔可能影響焊道品質
- 有沒有咬邊:母材邊緣被侵蝕卻未充分填補,可能降低有效截面
- 尺寸是否變形:焊接熱量可能造成產品翹曲或組裝偏差
- 焊道尺寸是否符合需求:應依設計規格,而不是憑外觀判斷
若產品屬於重要承重、壓力、密封或安全結構,單靠肉眼觀察並不足夠,應依工程要求採用適當的檢驗方式確認。
焊接常見應用有哪些?從居家鐵件到工業設備都用得到
焊接應用範圍相當廣,只要涉及金屬結構接合,就可能需要焊接加工。以下是市場上常見的幾類需求。
- 鋼構、平台、樓梯、欄杆與大型鐵件
- 不鏽鋼門窗、工作台、推車與廚房設備
- 機械設備底座、機架與防護罩
- 汽機車零件與金屬零組件
- 管路、桶槽與工業設備
- 鋁合金框架與特殊金屬製品
- 金屬家具、桌架、展示架與裝潢鐵件
- 設備維修、斷裂補焊與現場修改工程
如果是企業採購或長期量產,除了焊接技術之外,還要評估廠商是否具備穩定產能、治具設計能力、尺寸控制能力與批次品質管理。對量產產品來說,「每一件都焊得差不多」往往比單件做得漂亮更重要。
焊接前先準備完整資料,詢價會更有效率
不論是單件維修、少量打樣還是大量金屬加工,找焊接廠商前先整理完整需求,都能減少反覆詢問與報價誤差。至少應準備材質、厚度、尺寸、數量、用途與交期,如果有工程圖面則更好。
如果不確定該使用氬焊、CO2焊接或其他方式,也不需要自己先決定。比較實際的方法,是把使用情境、結構需求與外觀要求告訴有經驗的焊接廠商,再由雙方確認適合的加工方式與驗收標準。
焊接常見問題 FAQ
Q1:焊接是什麼?
焊接是利用熱能、壓力或兩者搭配,使兩個或多個材料形成永久接合的加工技術,最常應用於鋼鐵、不鏽鋼、鋁合金及其他金屬材料。
Q2:常見的焊接方式有哪些?
常見方式包括手工電弧焊、TIG氬焊、MIG/MAG焊接、CO2焊接與雷射焊接等,應依材料、厚度、結構及外觀需求選擇。
Q3:不鏽鋼焊接通常用哪一種方式?
不鏽鋼常使用TIG氬焊、MIG或雷射焊接,實際方式仍要依板厚、產品用途、焊道外觀與生產數量判斷。
Q4:焊接費用怎麼計算?
焊接費用會依材料、厚度、焊接長度、施工位置、工法、數量、外觀要求、檢驗方式與交期而不同,因此通常需看圖面或實際工件後才能較準確報價。
Q5:焊接前需要提供什麼資料?
建議提供材質、厚度、尺寸、數量、用途、交期與工程圖面;如果沒有圖面,也可先提供照片、手繪尺寸或實際樣品協助評估。
Q6:焊接需要多久完成?
完成時間會依工件大小、加工數量、焊接難度、是否需製作治具及後續研磨、拋光或烤漆等製程而不同,應以廠商確認圖面後的交期為準。
Q7:焊道越大是不是越牢固?
不一定。焊接強度與接頭設計、熔深、焊材、熱輸入、母材及施工品質都有關,焊道過大還可能增加熱變形,因此應依設計要求決定焊道尺寸。
Q8:焊接後為什麼會變形?
焊接時局部高溫會使金屬膨脹,冷卻後又會收縮,如果熱輸入或施工順序控制不當,就可能造成翹曲與尺寸偏差,因此需要透過治具、分段焊接與施工順序控制變形。
Q9:焊接可以到現場施工嗎?
部分焊接廠商提供現場施工服務,但需視工件、施工環境、電源、消防安全、搬運條件與現場作業空間決定,建議預約前提供現場照片與尺寸。
Q10:焊接廠商怎麼選比較好?
建議比較廠商對材料與工法的熟悉度、圖面理解能力、設備、加工案例、品質檢驗方式、交期與完整報價,不要只以最低價格作為唯一選擇標準。
社交媒體