- 日期:2026-10-18
- 分類:工業&工程
鋼材加工是什麼?尺寸不準、變形與焊接問題該怎麼處理?
鋼材加工是指將鋼板、型鋼、鋼管、鋼棒等原始材料,透過切割、鑽孔、折彎、沖壓、焊接、機械加工或表面處理等製程,製作成符合圖面與使用需求的零件、機械結構或工程構件。從建築鋼構、機械設備、工業機台、金屬支架到客製化零組件,都可能需要鋼材加工服務。
不過,鋼材加工並不是只要把材料切成指定形狀就算完成。實務上經常遇到加工尺寸偏差、鋼板切割毛邊、折彎角度不準、焊接後變形、孔位偏移,以及表面生鏽等問題。如果沒有在加工前確認材質、尺寸公差、加工順序與驗收要求,就可能導致零件無法組裝、需要重新加工,甚至影響設備運作與結構安全。
因此,無論是第一次委託鋼材加工的採購人員,還是需要製作機械零件、工程鋼構或客製化金屬製品的業者,都應先了解不同加工方式的適用條件,再依產品用途、材料特性、精度要求與預算選擇合適的製程。
重要提醒:鋼材加工涉及高速機械、旋轉刀具、高溫焊接與重物搬運。若出現設備防護失效、材料裂紋、焊接缺陷或結構安全疑慮,應由合格人員評估,不建議未受訓者自行調整設備、拆除防護裝置或進行危險加工。
鋼材加工前先做這3件事,降低尺寸錯誤與重工風險
- 確認鋼材材質與規格:先確認鋼材牌號、厚度、尺寸、材料標準及使用環境,例如一般碳鋼、合金鋼或不鏽鋼,不同材料的加工條件與成本可能不同。
- 檢查加工圖面與尺寸公差:確認孔位、切割尺寸、折彎角度、焊接位置、基準面與允收公差,避免加工完成才發現無法安裝。
- 確認製程與驗收標準:依需求決定切割、折彎、焊接、表面處理及檢測順序,並事先確認外觀品質、交期與驗收方式。
這三件事是鋼材加工品質管理的重要基礎。若材料選用錯誤,即使加工尺寸完全符合圖面,也可能無法滿足使用需求;若尺寸公差沒有定義,廠商與採購方對合格品的判斷就容易不同;若製程順序安排不當,則可能因焊接熱變形或後續表面處理而影響成品尺寸。
特別是需要大量生產或多零件組裝的案件,建議先完成圖面確認、首件製作及品質檢查,再安排正式批量加工,以降低整批報廢及返工的可能性。
鋼材加工常見問題原因分類表:從缺陷現象判斷改善方向
鋼材加工的異常問題可能出現在切割、折彎、焊接、機械加工或表面處理階段。有些是材料本身不適合,有些來自設備精度、加工參數、夾持方式或設計圖面。發現問題時,應先確認缺陷位置與發生製程,再判斷是否需要修正工法或重新製作。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 切割尺寸偏差 | 成品尺寸與圖面不同,孔位或輪廓偏移 | 確認圖面版本、設備校正、定位方式與切割補償 |
| 鋼板切割毛邊 | 切割邊緣粗糙、掛渣或有明顯毛刺 | 檢查切割參數、耗材與後續去毛邊需求 |
| 折彎角度不準 | 折彎後角度偏差、組裝位置不吻合 | 評估材料回彈、模具選用與折彎補償 |
| 焊接後變形 | 焊後零件翹曲、扭曲或尺寸偏移 | 由專業人員檢討焊接順序、拘束方式及熱輸入 |
| 焊道外觀異常 | 出現裂紋、咬邊、氣孔或其他可見缺陷 | 隔離疑似不良品並依適用標準進行檢測 |
| 孔位或加工精度不足 | 鑽孔偏移、孔徑不符或加工面不平整 | 檢查加工基準、刀具、夾具及量測方式 |
| 表面生鏽或塗層不良 | 表面鏽斑、塗層剝落、附著力不佳 | 確認前處理、表面處理規格與使用環境 |
| 材料規格不符 | 材質證明、厚度、強度或牌號與要求不一致 | 暫停使用並核對材料文件及設計要求 |
鋼材切割、折彎、焊接與表面處理有什麼不同?
鋼材加工並不是單一製程,而是由不同的加工技術組合而成。常見方法包括雷射切割、等離子切割、火焰切割、鋸切、沖孔、折彎、CNC加工、焊接與表面處理,每一種方法都有不同的加工範圍與適用條件。
鋼材切割:將原材料製作成指定尺寸與外形
鋼材切割主要用來完成下料與輪廓成形。雷射切割適合許多需要細緻輪廓與較高加工一致性的板材零件;等離子切割常用於導電金屬的加工;火焰切割則常見於部分較厚碳鋼板的切割需求。實際可加工厚度、切口品質與精度仍取決於設備、材料與工藝條件。
鋼材折彎:將平面鋼板加工成立體角度
鋼材折彎常用於機箱、支架、鈑金外殼與機械零件製作。折彎時需要考慮材料厚度、彎曲半徑、材料回彈與模具限制。若圖面只標示外部尺寸,卻沒有明確定義折彎位置、角度及尺寸基準,成品可能與預期不一致。
鋼材焊接:將多個零件連接成完整結構
鋼材焊接廣泛應用於鋼構、設備骨架、機械底座與金屬支架。常見方法包含MIG/MAG、TIG及手工電弧焊等,應依母材、板厚、接頭形式及強度要求選擇。焊接可能產生熱變形與殘留應力,因此不能只看焊道外觀是否漂亮,更要依用途確認必要的焊接品質。
表面處理:改善外觀與耐腐蝕能力
鋼材加工完成後,部分產品還需要噴砂、塗裝、粉體烤漆、熱浸鍍鋅或其他適用的防蝕處理。選擇方式應考量室內外環境、濕度、腐蝕條件、後續裝配與外觀要求。不同表面處理可能影響最終尺寸與裝配間隙,因此最好在設計階段就納入考量。
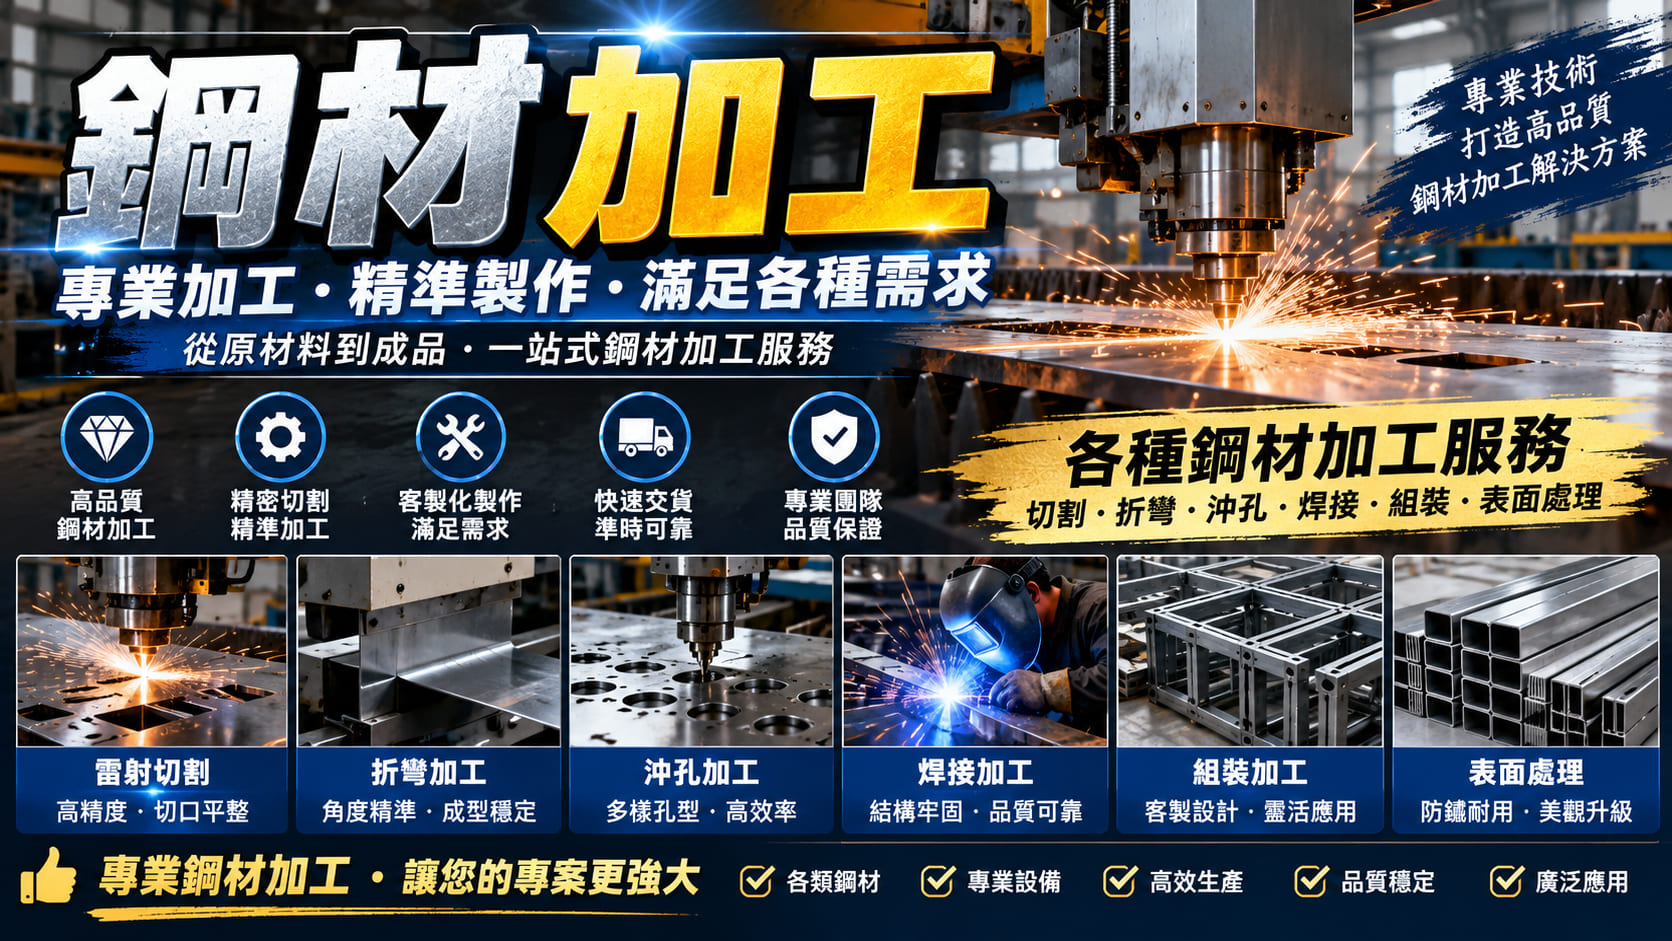
鋼材加工7大步驟與排查流程:從圖面確認到成品驗收
想讓鋼材加工成品符合需求,不能只重視最後一道加工。從材料選擇到成品檢驗,每個階段都可能影響精度、外觀、成本與交期。以下整理常見的7個加工步驟與檢查重點。
步驟1:確認設計圖面與產品用途
加工前首先要確認產品用途、使用環境與完整圖面。若零件需要承受荷重、震動或與其他設備配合,就應特別注意關鍵尺寸、孔位、平面度與結構設計。圖面若存在尺寸矛盾、缺少公差或版本不明,應先與設計單位確認,避免直接依猜測加工。
步驟2:確認鋼材材質、厚度與材料規格
選擇鋼材時,除了厚度與尺寸,還要了解材料牌號、強度、焊接性、成形性與耐腐蝕需求。例如一般結構用途、機械零件與戶外設備可能需要不同材質。若產品有指定標準,應確認材料證明與實際供料符合要求,避免使用外觀相似但機械性質不同的材料。
步驟3:安排鋼材切割與下料
下料是鋼材加工的重要起點。應依產品外形、板厚、材料種類與精度需求選擇適合的切割技術。加工完成後需確認尺寸、切口品質與是否有過度毛邊、掛渣或局部熱影響。若切割件後續還要焊接或折彎,也應考慮所需加工餘量與定位基準。
步驟4:進行折彎、鑽孔或CNC機械加工
切割後的鋼材可能需要進一步折彎、鑽孔、攻牙、銑削或車削。這個階段尤其要確認尺寸基準、夾持穩定性及加工順序。若孔位必須與其他零件精準配合,可評估是否需要在焊接或結構組裝後再進行精加工,以降低累積誤差。
步驟5:執行組裝與焊接品質控制
若產品需要多個零件連接,應先確認組裝位置與夾治具,再依合適的焊接程序執行。對結構或安全相關零件,焊接方法、焊工資格、檢查要求與允收標準可能必須符合指定規範。若發現裂紋、異常變形或疑似熔合不良,應暫停後續交付並安排專業檢驗,而不是只靠打磨掩蓋缺陷。
步驟6:完成除毛邊與表面處理
零件成形後,可能需要去除毛邊、清理焊渣、研磨或進行防蝕處理。這個階段除了外觀,也應注意尖銳邊緣、表面污染、塗層完整性及後續組裝需求。若塗層需要符合特定厚度或防蝕標準,應在委託加工前就明確指定驗收方式。
步驟7:成品量測、品質驗收與交貨
最後應依圖面與約定驗收標準檢查重要尺寸、孔位、角度、表面品質及必要的焊接檢測結果。若為大量生產,還應確認抽樣方式、批次追溯及不良品處置程序。對運輸途中容易碰傷、變形或生鏽的鋼材零件,也要事先安排適當包裝與防護,避免加工完成後在物流階段造成品質問題。
鋼材加工詢價需要準備哪些資料?讓加工廠快速評估
許多企業詢問鋼材加工報價時,只提供一張產品照片或口頭描述,導致加工廠難以確認材料用量、加工難度與工時。若希望報價更完整、減少反覆溝通,建議在詢價時就提供可供評估的技術資料。
- 產品圖面:提供PDF、DXF、DWG、STEP等適用格式,並註明正式版本。
- 材料規格:說明鋼材材質、厚度、牌號或指定標準。
- 加工項目:確認是否需要切割、折彎、鑽孔、焊接、研磨或塗裝。
- 精度需求:標示重要尺寸、幾何公差與配合位置。
- 數量與批次:說明打樣數量、每批訂購量及未來預估需求。
- 表面要求:說明防鏽、塗裝、鍍鋅或外觀檢查需求。
- 交貨條件:提供期望交期、交貨地點與包裝要求。
- 驗收標準:明確規定量測方式、檢驗文件及必要的品質證明。
詢價建議:若目前只有產品概念或初步草圖,可以先向鋼材加工廠確認是否提供設計協作、製程可行性評估或打樣服務。不要在尺寸、公差與材料尚未確認前,就直接以初步報價作為最終採購價格。
什麼情況需要專業鋼材加工廠協助?這些警訊不能忽略
一般鋼材加工缺陷有時可以透過製程調整改善,但如果問題涉及設備安全、材料結構或關鍵零件的使用可靠性,就不應單靠現場經驗判斷。尤其是建築鋼構、吊掛設備、承重支架及大型機械結構,更需要適當的設計與品質評估。
- 鋼材表面或焊接接頭出現可見裂紋。
- 重要承重零件出現永久變形、彎曲或扭曲。
- 切割、折彎或加工機台的安全防護裝置失效。
- 焊接現場出現火花引燃、異常煙霧或通風不足。
- 加工零件的材料牌號與設計規格不符。
- 關鍵孔位、焊接尺寸或平面度超出指定公差。
- 大型鋼構組裝後出現異常偏移或連接不良。
- 加工現場存在重物吊掛、夾傷、觸電或其他立即危害。
若出現上述情況,應依現場安全程序停止相關作業、隔離不合格材料或設備,並由具備資格的人員檢查。焊接、切割與研磨可能涉及金屬煙霧、紫外線、火災、觸電、飛散物及機械夾傷風險,因此作業場所也應具備適當的安全防護、通風與人員訓練。
鋼材加工注意事項:這6個錯誤容易增加加工成本
鋼材加工成本除了原料價格,還包含下料、設備工時、耗材、人工、治具、檢驗、表面處理與運輸費用。若沒有在前期做好溝通,即使最初的加工單價看似便宜,也可能因修改圖面、補工、延遲交貨而增加總成本。
- 只比加工單價:不同報價可能包含不同的材料、去毛邊、檢驗及表面處理內容,應比較相同工作範圍。
- 圖面版本不一致:設計變更後未同步更新資料,容易造成整批加工錯誤。
- 所有尺寸都要求極小公差:過度指定高精度可能增加工序與成本,應依實際功能需求設定。
- 忽略焊接與折彎變形:不同製程可能改變成品尺寸,應事先規劃加工順序及必要補償。
- 沒有明確驗收標準:若未定義表面品質、尺寸或檢驗要求,交貨時容易發生認定差異。
- 忽略交期與物流:大型或重型鋼材可能需要額外安排吊裝、包裝與運輸,應事先確認。
重點整理:鋼材加工品質取決於材料、圖面、設備、製程、操作技術與檢驗制度的整體配合。選擇鋼材加工廠時,不應只看價格,而應確認其加工設備、材質處理經驗、尺寸能力、品質管理及交貨配合度。對客製化或高精度零件,先打樣與確認首件通常比加工後再大量修改更有幫助。
需要鋼材加工報價或客製化製作?先確認這些需求
如果需要鋼板切割、鋼材折彎、焊接組裝、機械加工或客製化金屬零件,可以先整理材料規格、產品圖面、加工數量、尺寸公差與交貨時間,再向具備對應加工能力的專業廠商詢價。
建議在正式生產前完成圖面確認、加工可行性討論及必要的樣品驗證,讓報價、品質與交期都有較明確的依據,減少後續溝通成本與重工風險。
鋼材加工FAQ常見問題
Q1:鋼材加工是什麼?
鋼材加工是將鋼板、型鋼、鋼管或鋼棒等材料,透過切割、折彎、鑽孔、焊接、機械加工及表面處理等方式,製作成符合圖面與使用需求的零件或結構。
Q2:鋼材加工有哪些常見方式?
常見方式包括雷射切割、等離子切割、火焰切割、鋸切、沖孔、折彎、CNC機械加工、焊接及表面處理。實際選擇應依鋼材材質、厚度、形狀、精度與使用需求決定。
Q3:鋼材加工尺寸不準怎麼辦?
應先確認圖面版本、尺寸基準、允收公差與量測方式,再檢查設備校正、夾具定位及製程誤差。若關鍵尺寸不合格,應由加工廠評估是否可以修正或需要重製。
Q4:鋼材加工費用怎麼計算?
鋼材加工費用通常與材料種類、厚度、用量、加工方式、零件複雜度、工時、精度、數量、表面處理及運輸需求有關。建議提供完整圖面與規格,由加工廠依實際製程估價。
Q5:鋼材雷射切割一定比其他切割方式好嗎?
不一定。雷射切割適合許多細緻輪廓加工,但不同材質、厚度與成本條件下,等離子切割、火焰切割或鋸切可能更符合需求,應綜合評估品質與效率。
Q6:鋼材焊接後變形正常嗎?
焊接熱輸入可能導致收縮與變形,但是否合格取決於產品用途及尺寸要求。若變形超出允收公差,應由專業人員檢討焊接程序與品質,不應直接判定可以繼續使用。
Q7:鋼材加工需要提供設計圖嗎?
建議提供完整設計圖面,標示材料、尺寸、公差、加工內容及數量。若只有樣品或草圖,可以先詢問加工廠是否提供測繪、製圖、設計協作或打樣服務。
Q8:鋼材加工後為什麼會生鏽?
碳鋼若長時間暴露在潮濕或腐蝕環境中,可能產生鏽蝕。若表面清潔不足、防蝕處理不適合或塗層受損,也可能增加生鏽風險,應依使用環境選擇合適處理方式。
Q9:如何選擇適合的鋼材加工廠?
建議評估加工設備、材料經驗、精度能力、品質檢驗、打樣服務、交期及售後配合度。若產品涉及結構安全或特殊標準,還應確認廠商是否具備相關製造、檢驗與文件管理能力。
Q10:哪些鋼材加工問題不能自行處理?
若出現承重構件裂紋、重大焊接缺陷、設備安全防護失效、材料規格不符、重物吊掛異常或結構變形,應停止相關作業並由合格專業人員檢查,不建議自行拆解設備或修補關鍵結構。
社交媒體